 es

Guía de motores de CC de armadura: laminaciones, devanados y opciones de ensamblaje del núcleo
Una línea de convertidor hace funcionar tres motorreductores CC de imán permanente de 24 V a 1.800 rpm. Después de aproximadamente 4.500 horas de funcionamiento, una unidad comienza a generar chispas visibles en las cajas de cepillos y pierde alrededor del 6 % de su velocidad bajo la misma carga. Los devanados se prueban limpios. La falla está en la armadura: un conmutador ranurado, una pila de rotores que funciona con una excéntrica de unas centésimas de milímetro desde una reconstrucción y escobillas que se asientan en apenas el 60% de su cara.
La conclusión primero: la armadura es el conjunto de devanado giratorio que transporta corriente, corta el flujo de campo y produce par. El conmutador y las escobillas son los que mantienen la corriente fluyendo en la dirección correcta mientras gira el rotor. En una máquina de CC, estas partes se juzgan juntas, no una a la vez. Una pila de laminación sujeta a límites estrictos de rebabas y concentricidad vale poco si el conmutador está fuera de ronda, y un conmutador perfecto no puede rescatar una pila llena de cortocircuitos interlaminares.
Lo que sigue es una vista práctica del lado de la armadura de un motor de CC: el circuito magnético, el devanado, el límite de conmutación y cómo se compra realmente el núcleo, desde las laminaciones de muestra hasta la entrega en serie.
Cómo produce el torque la armadura y dónde interviene la conmutación
Dos relaciones explican la mayoría de las mediciones de banco en un motor de CC con escobillas, y ambas apuntan directamente a la armadura.
- Par de torsión: T ≈ k · Φ · Ia, flujo de campo multiplicado por la corriente de armadura.
- Atrás CEM: E ≈ k · Φ · ω, que aumenta con la velocidad y establece la corriente de funcionamiento a un voltaje de suministro determinado.
- Camino actual: suministro, cepillo, segmento del conmutador, bobina de armadura, cepillo de retorno.
- Conmutación: el conmutador invierte la corriente de la bobina cuando cada bobina cruza el neutro magnético, por lo que la corriente de la bobina se alterna aunque el suministro sea CC.
- Reacción de armadura: La propia fuerza magnetomotriz de la armadura inclina y debilita el campo principal y desplaza el eje neutro. Con corriente alta, aparece como chispas en el borde de la escobilla trasera y una pequeña pérdida de torque por amperio.
circuito magnético
Las laminaciones del rotor y del estator están apiladas de acero eléctrico no orientado, normalmente de 0,35 mm o 0,50 mm. Un calibre más delgado reduce las pérdidas por corrientes parásitas, pero reduce el factor de apilamiento y aumenta el costo por kilogramo, por lo que rara vez es una mejora gratuita.
bobinado
El relleno de cobre, el calibre del cable y la longitud del extremo de vuelta establecen la pérdida I²R. La clase de aislamiento F o H establece cuánto margen térmico se le permite usar antes de que el devanado sea la parte limitante.
Conmutación
La calidad de las escobillas, la presión del resorte, la excentricidad del conmutador y la profundidad del corte determinan las chispas. El descentramiento superior a aproximadamente 0,02 mm suele aparecer como ruido de cepillo mucho antes de que se manifieste como una falla, razón por la cual la falla anterior se pudo rastrear a las 4500 horas en lugar de a las 500.
Voltaje de armadura o control de campo: decida antes de comprar
El rango de velocidad es una decisión de control, pero limita el diseño de la armadura. El control de voltaje del inducido, utilizado por debajo de la velocidad base, ofrece un par aproximadamente constante y una amplia reducción, la opción habitual para transportadores, rodillos de alimentación y ejes de posicionamiento. El debilitamiento del campo, utilizado por encima de la velocidad base, proporciona potencia aproximadamente constante, pero el margen de conmutación cae a medida que cae el flujo y el suministro de campo tiene que permanecer estable bajo carga.
Los variadores PWM a 20 kHz y superiores mantienen pequeña la ondulación de la corriente y el calentamiento adicional de la armadura que lo acompaña; debajo de eso, verifique las pérdidas de las escobillas y del núcleo en la frecuencia portadora real en lugar de asumir que el número de la hoja de datos se mantiene. Los motores bobinados en serie no pueden debilitarse en campo de la misma manera, porque el campo y la armadura comparten la misma corriente. Utilice variadores clasificados en serie o control de resistencia y acepte que la regulación de velocidad será más suave.
Tres formas de construir la pila de rotores y cuánto cuesta cada una
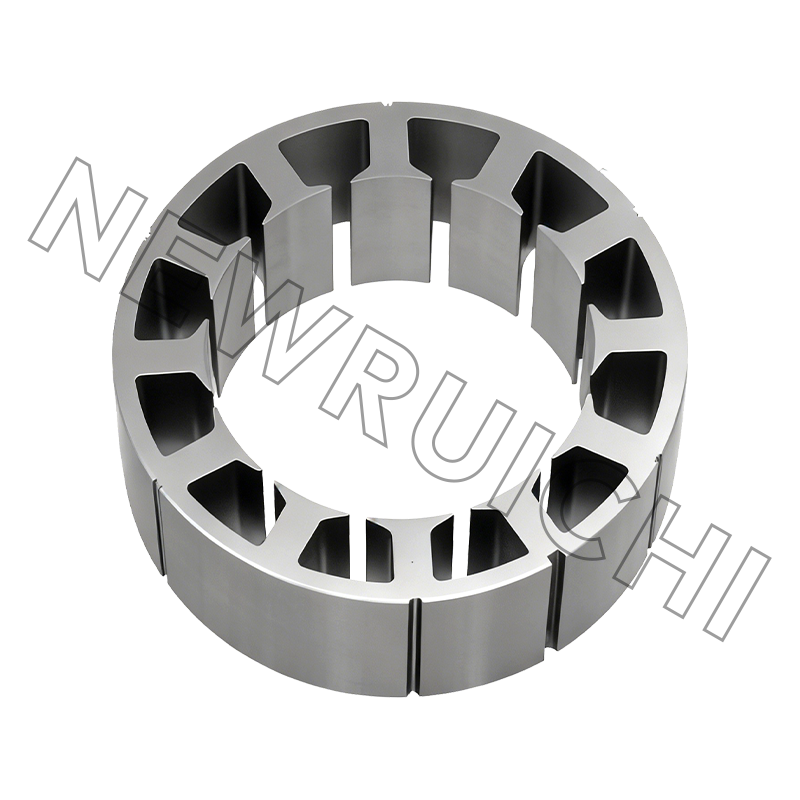
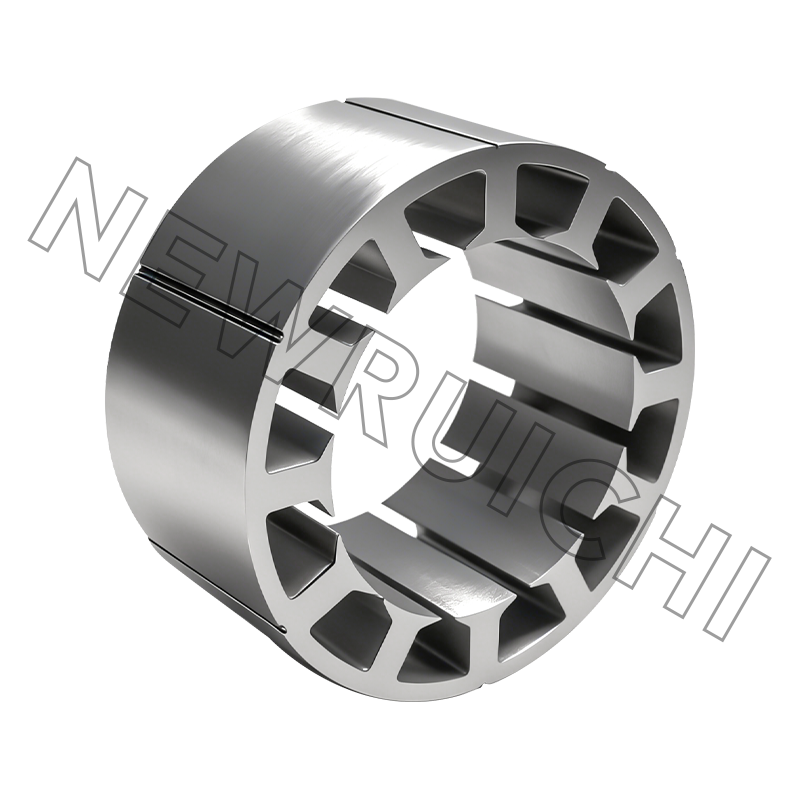
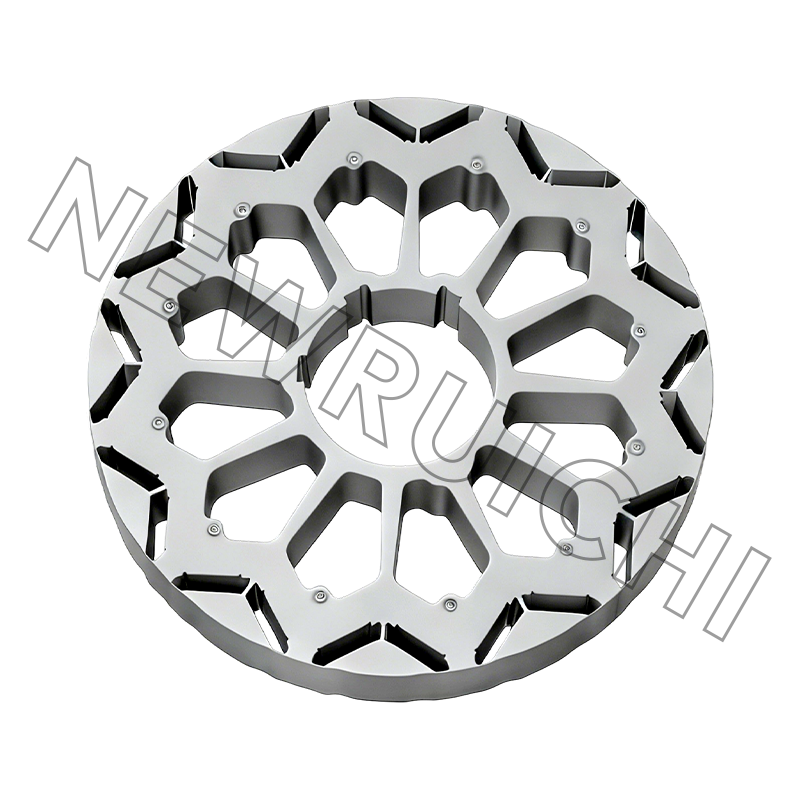
La compensación no es abstracta. Una pila entrelazada ahorra dinero en herramientas, pero las muescas crean saturación local y contacto de metal con metal. Una pila unida con adhesivo mantiene intacto el revestimiento aislante y generalmente mide la pérdida más baja del núcleo, a costa de los accesorios y el tiempo de curado. Las pilas soldadas se sitúan en el medio y se eligen cuando la integridad mecánica de una pila larga importa más que un par de vatios. Cuando la geometría de interbloqueo es el factor decisivo, el comportamiento de núcleos laminados entrelazados en ensamblajes de precisión vale la pena revisarlo antes de congelar el dibujo.
Si el diseño aún está abierto, comprar laminaciones del rotor y del estator según el dibujo es la forma más rápida de comparar las construcciones de las pilas antes de comprometerse con un troquel.
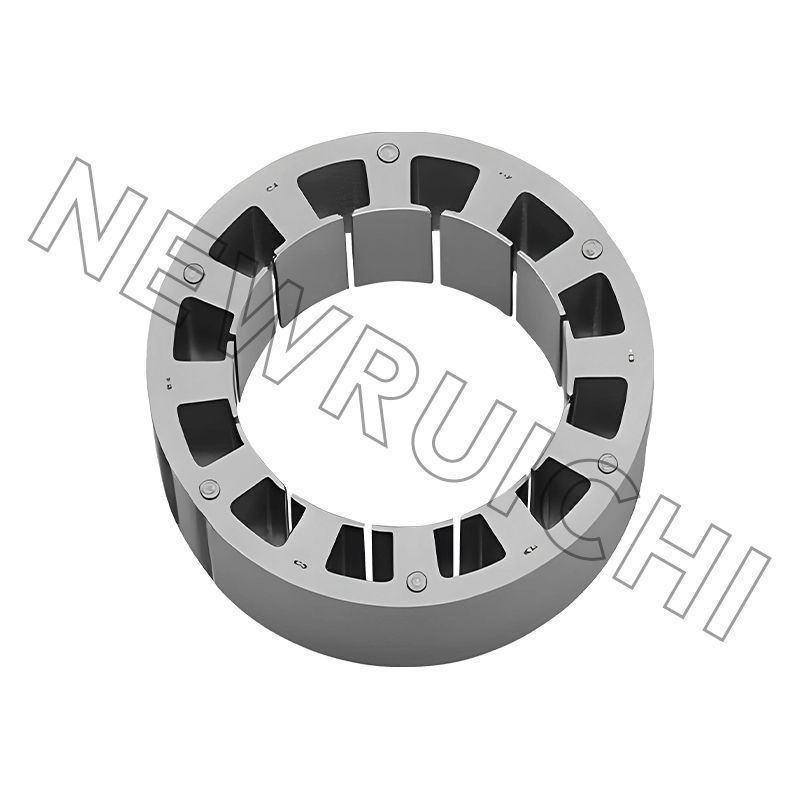 Laminaciones del rotor y del estator del motor de CC Las laminaciones personalizadas del estator y del rotor respaldan las comparaciones de apilados en la etapa de diseño antes de comprometerse con las herramientas, lo que ayuda a evaluar la pérdida magnética y el ajuste del ensamblaje. Ver producto →
Pérdidas que no encontrará en la hoja de datos
Una hoja de datos proporciona una cifra de eficiencia en un punto de funcionamiento. La división entre los mecanismos de pérdida es lo que decide si la armadura se calienta a media carga o se sobrecalienta al 80% de su potencia nominal.
División indicativa en un pequeño motor CC con escobillas a carga nominal; Las acciones reales cambian con la densidad de flujo, la velocidad y el grado de cepillo.
La pérdida de cobre aumenta con el cuadrado de la corriente, por lo que una sobrecarga del 10% agrega aproximadamente un 21% más de calor en el devanado. Es por eso que rara vez se producen fallos en las escobillas y en el devanado con la corriente impresa en la etiqueta. La pérdida del núcleo se soluciona mediante la densidad de flujo, el calibre del acero y la cantidad de cortocircuitos interlaminares, lo que significa que una pila con revestimiento rayado se calienta incluso sin carga, un diagnóstico útil cuando un motor ensamblado funciona en ralentí.
Donde las armaduras de CC cepilladas siguen ganando
Brushed DC no es un legado en todas partes. Se mantiene allí donde una conexión de dos cables, un alto par de arranque y un accionamiento de bajo coste compensan el mantenimiento periódico de las escobillas.
División indicativa de la demanda típica de armaduras de CC con escobillas, no un estudio de mercado.
Cada segmento tensiona la armadura de manera diferente. Los auxiliares automotrices castigan los ciclos térmicos y las vibraciones, las unidades médicas y de movilidad castigan el ruido acústico y la estabilidad de la película del conmutador, y las herramientas eléctricas castigan los picos de corriente. Una pila que se adapta a uno rara vez se adapta a los tres sin cambios en el grado del acero o el método de construcción.
Comprar el núcleo: tolerancias, pruebas y los riesgos que conlleva
| Característica | Requisito típico | Por qué es importante |
|---|---|---|
| Altura de las rebabas de laminación | 0,05 mm o menos; 0,03 mm en pilas estrechas | Las rebabas acortan las laminaciones adyacentes y aumentan la pérdida del núcleo. |
| Diámetro exterior del rotor y diámetro interior del eje | Por dibujo, comúnmente ±0,05 mm | Establece el entrehierro y el ajuste del eje; La excentricidad se manifiesta como vibración. |
| Longitud de la pila | Normalmente ±0,2 mm | Cambia la constante de flujo y par de una unidad a otra. |
| factor de apilamiento | 0,95 a 0,98 dependiendo de la construcción | Un factor más bajo significa más cobre para el mismo par |
| Aislamiento interlaminar | Sin daños visibles en el revestimiento | El revestimiento rayado crea pantalones cortos y puntos calientes locales |
| Ángulo sesgado | Por dibujo, normalmente un paso de ranura | La inclinación incorrecta aumenta el par dentado y el ruido audible |
| Desviación del conmutador después del montaje | 0,02 mm o mejor | Controla directamente las chispas y la vida útil del cepillo. |
Donde realmente se acumula el riesgo de compra es antes del sorteo. Cinco fracasos explican la mayoría de las disputas que vemos:
- La calidad de acero sustituyó a una calidad no orientada más barata y con mayor pérdida.
- Salpicaduras de soldadura o enclavamientos reconstruidos que aplanan la pila y acortan las laminaciones.
- Daño en el revestimiento por manipulación a granel antes de unir la pila.
- Material suministrado sin recocer, lo que elimina la pérdida del núcleo sin cambiar una sola dimensión.
- Lotes mezclados dentro de una pila, que aparecen como dispersos de unidad a unidad en el sorteo actual.
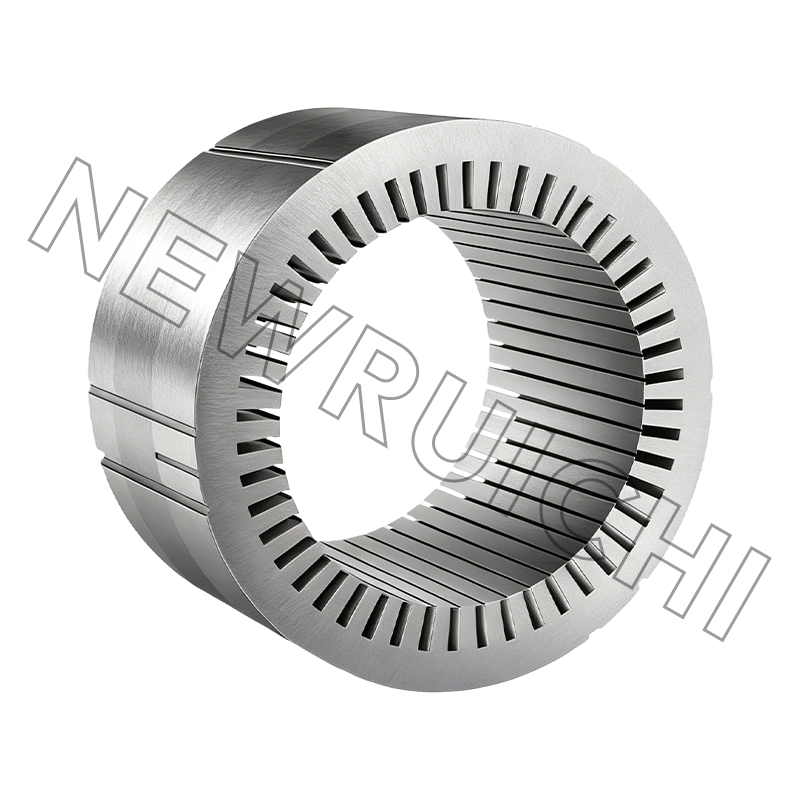
Para programas de volumen, comprar una pila terminada en lugar de hojas sueltas traslada esos riesgos al proveedor y elimina la variación de la longitud de la pila de su línea de ensamblaje.
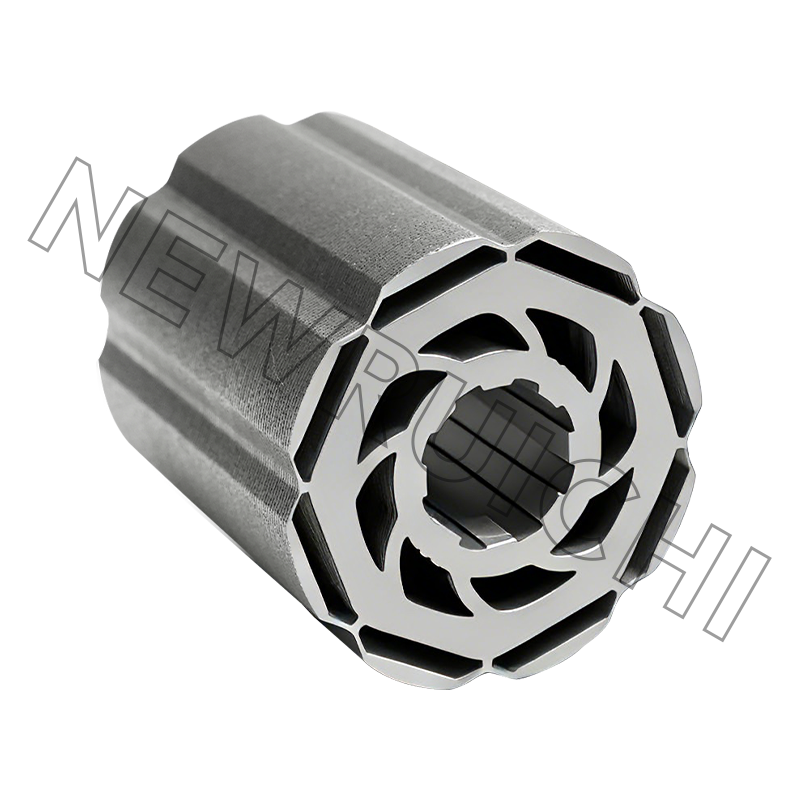
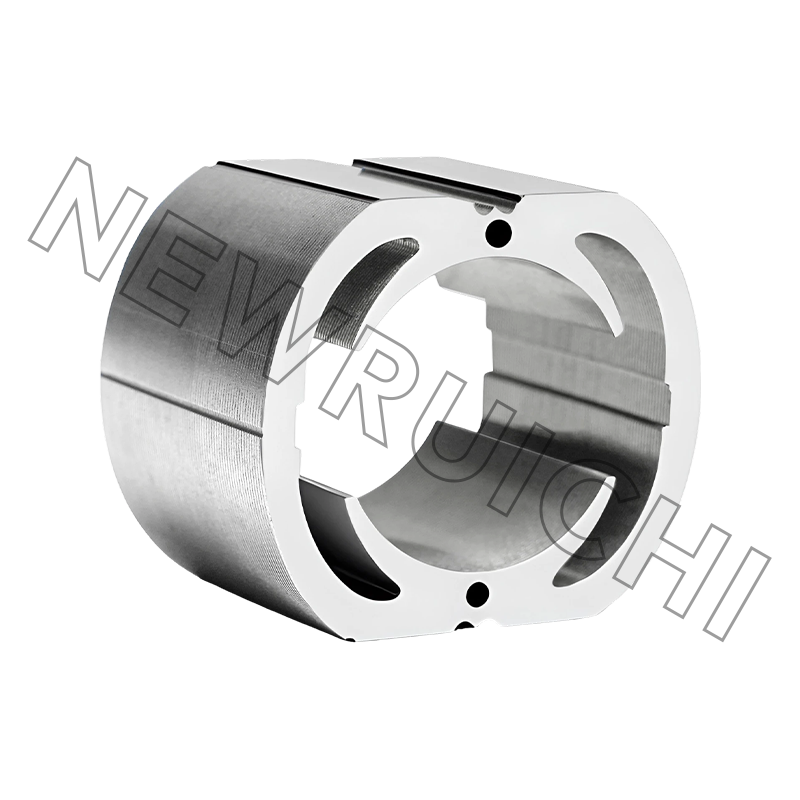
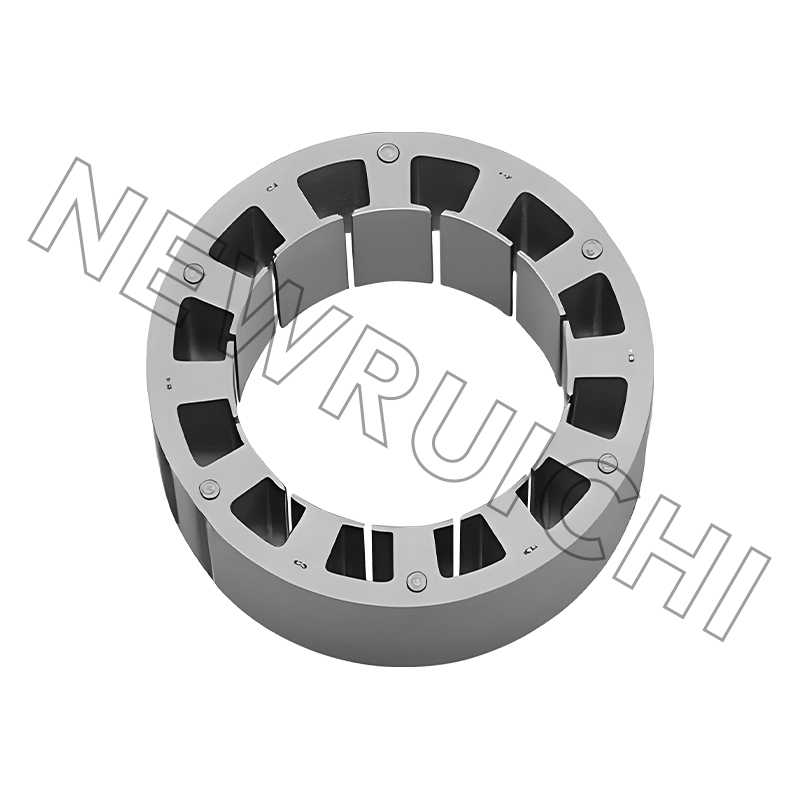 Conjuntos de núcleo de rotor y estator de motor de CC Los conjuntos de núcleo laminado terminados se adaptan a los programas de motores de volumen al trasladar el riesgo de apilamiento al proveedor y reducir la variación de la longitud de la pila en la línea de ensamblaje. Ver producto →
De la muestra a la serie: una secuencia que se mantiene
1. Dibujo y revisión del acero.
Confirme el calibre, el grado, el peso del recubrimiento y la construcción de la pila antes de cortar cualquier material.
2. Muestras cortadas con láser.
Unos cientos de piezas, sin herramientas, entregadas mientras el diseño aún está en movimiento.
3. Prueba de apilamiento y vinculación.
Mida el factor de apilamiento alcanzado y la longitud de la pila con respecto al dibujo.
4. Ajuste, centrifugado y prueba térmica.
Entrehierro, descentramiento, aumento de temperatura con carga nominal y comportamiento de las escobillas en el conmutador.
5. Herramientas de volumen.
Lote de troquel de estampación o láser, lo que coincida con la cantidad y el riesgo de cambio.
6. Primer artículo y documentación.
Informe dimensional, certificados de materiales y PPAP cuando el programa sea automotriz.
Las muestras cortadas con láser también le permiten probar un cambio de calidad del acero antes de comprometerse con un troquel. Una calidad de 0,35 mm que mide una menor pérdida en el núcleo puede justificar o no el costo adicional por kilogramo, y una prueba en pila responde a esa pregunta en una semana en lugar de un trimestre.
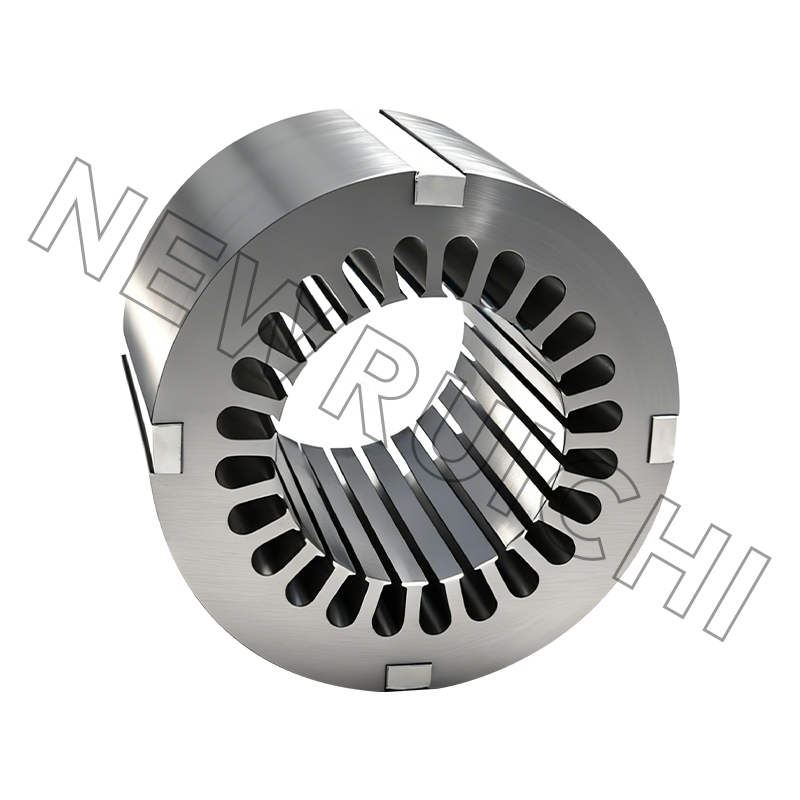
 Muestras de laminación de rotor y estator cortadas con láser Las muestras de laminación cortadas con láser personalizadas respaldan las verificaciones tempranas del diseño del motor y las pruebas de calidad del acero antes del compromiso de la matriz y la producción en volumen. Ver producto →
Pasada la etapa de muestra, la ruta de laminación y fabricación del núcleo (corte de acero, estampado o corte por láser, recocido cuando se especifique, apilado mediante enclavamiento, adhesivo o soldadura e inspección final) es donde se ganan o se pierden las fechas de entrega. Vale la pena caminar ese flujo una vez con el proveedor antes de la primera orden de compra, no después.
Notas de mantenimiento y cumplimiento
- Inspeccione las escobillas cuando tengan la mitad de su vida útil esperada, no cuando fallen.
- Una película de conmutador uniforme de color chocolate es saludable; La película irregular indica contaminación o un grado de cepillo incorrecto.
- Mantenga la presión del resorte dentro de las especificaciones. La baja presión desgasta el conmutador, la alta presión desgasta las escobillas rápidamente.
- Limpiar con un disolvente compatible con el aislamiento del devanado; conduce el polvo de carbón.
- Guarde los núcleos apilados secos y envueltos, porque el óxido interlaminar se comporta exactamente como un cortocircuito eléctrico.
En lo que respecta al cumplimiento, los núcleos de motores para programas automotrices generalmente se encuentran dentro de un sistema de calidad IATF 16949, los núcleos industriales generales bajo ISO 9001 y los marcos y bases soldados bajo ISO 3834, con una gestión ambiental siguiendo ISO 14001. Esos certificados importan menos como papel y más como la razón por la que los informes de primer artículo, los certificados de materiales y las notificaciones de cambios llegan sin ser perseguidos.
Nada de esto complica la armadura. Lo hace específico: calidad del acero, construcción de la pila, límite de rebabas, descentramiento del conmutador. Resuelva esos cuatro y el problema de las chispas de 4500 horas dejará de ser un misterio.
Su dirección de correo electrónico no será publicada. Los campos obligatorios están marcados *

 Email: [email protected]
[email protected]
[email protected]
 Teléfono/Teléfono:
+86-18861576796 +86-18261588866
+86-15061854509 +86-15305731515
Derechos de autor © Wuxi New Ruichi Technology Co., Ltd. / Wuxi Cailiang Machinery Co., Ltd. All rights reserved.
Fabricantes de núcleos de estator y rotor
